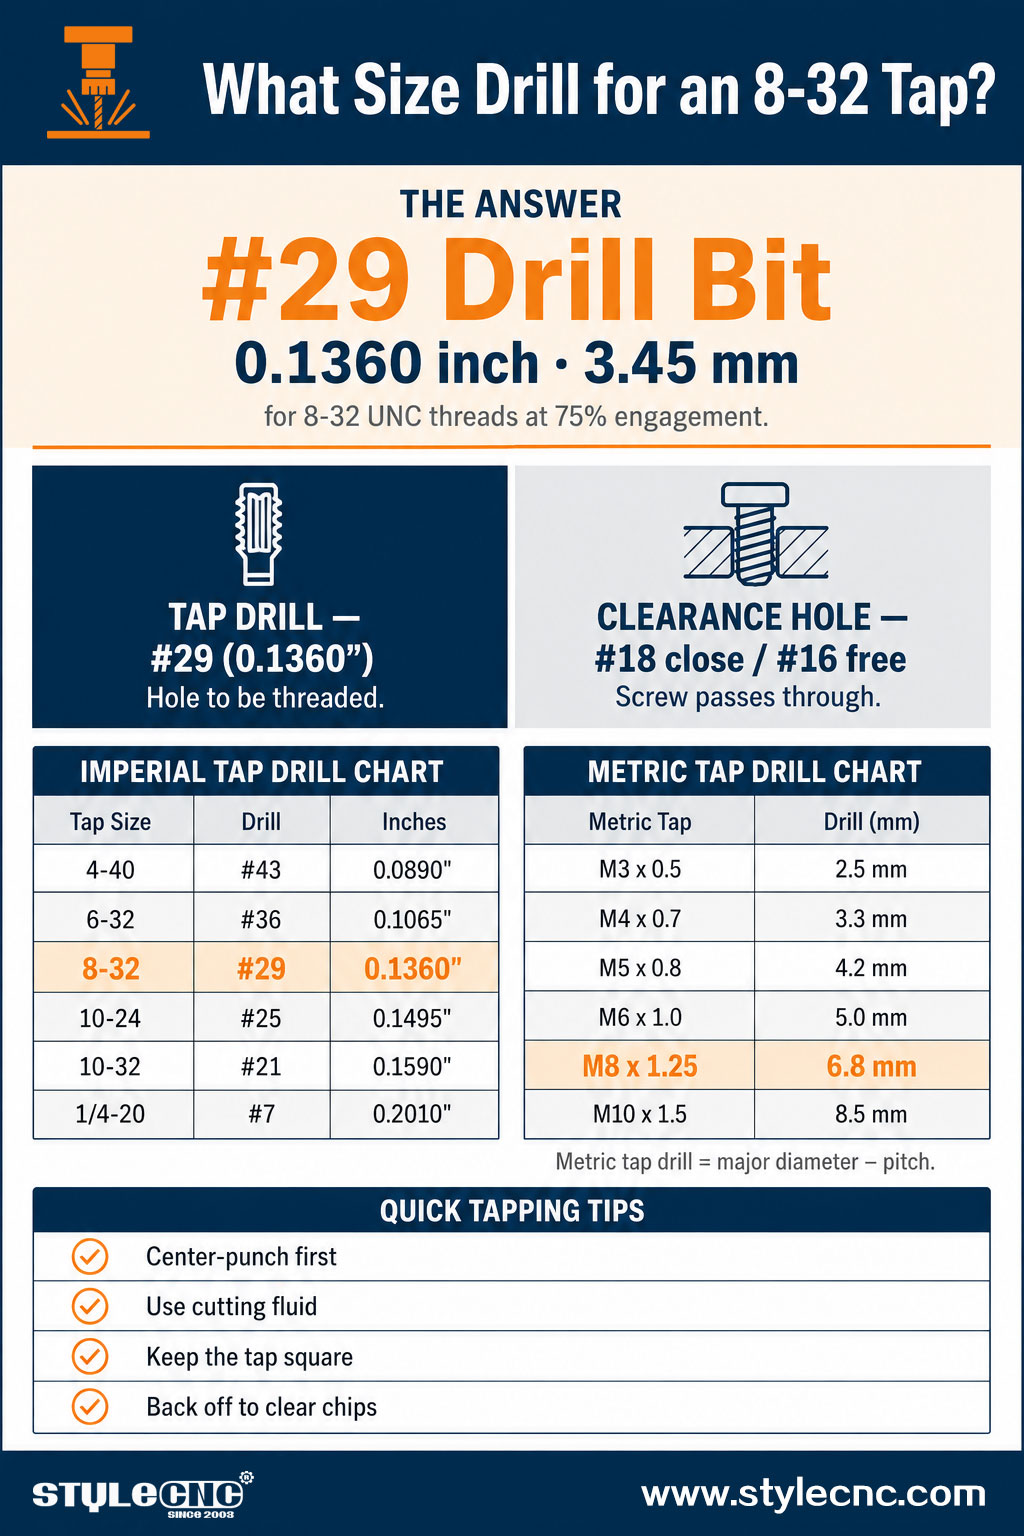
Tez javob: 8-32 kranli burg'ulash o'lchami
| o'lchash | Matkap (Ip o'tkazish) | Tozalash teshigi |
| Burg'ulash uchi raqami | #29 | #18 (yopish) / #16 (bepul) |
| Diametri (dyuym) | 0.1360 " | 0.1695" / 0.1770" |
| Diametri (mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| Maqsad | Iplar bilan teshiladigan teshik | Vint o'tishi uchun teshik |
Agar qo'lingizda #29 burg'usi bo'lmasa, 9/64" (0.1406") burg'ulash mos keladi, garchi u biroz sayozroq iplarni hosil qilsa ham. Yumshoq metallarda maksimal mustahkamlik uchun #29 tavsiya etilgan tanlov bo'lib qolmoqda.
"8-32" aslida nimani anglatadi?
Raqamlashni tushunish sizga har qanday burg'ulash sxemasini ishonch bilan o'qishga yordam beradi.
• "8" - bu vint o'lchagich (a) #8 mashina vintining asosiy diametri taxminan 0.164 dyuymga teng).
• "32" - bu dyuymdagi iplar soni (TPI).
• Birgalikda, 8-32-bo'limda quyidagilar tasvirlangan #8 UNC (qo'pol) ip standartida dyuymiga 32 ta ip bilan vint.
Kranli burg'u vintning kichik diametridan biroz kattaroq, lekin asosiy diametridan kichikroq bo'lishi kerak. Bu kran uchun iplarni bog'lamasdan kesish uchun yetarli material qoldiradi.
Kranli burg'ulash va bo'shliq teshigi: farqni biling
Noto'g'ri teshik turini tanlash eng keng tarqalgan xatodir. Ikkita butunlay boshqa teshik mavjud:
| Teshik turi | Maqsad | 8-32 burg'ulash hajmi |
| Matkapga teging | Kran devorga iplarni kesib tashlashi uchun kichikroq burg'ulangan | #29 (0.1360" / 3.45 mm) |
| Tozalash teshigi | Vint rezbasiz erkin o'tishi uchun kattaroq burg'ulangan | #18 yaqin moslik, #16 erkin moslik |
Asosiy qoida: kichikroq teshikka tegib, vintni kattaroq teshikdan o'tkazing. Teshik orqali yig'ish yuqori qismda bo'sh joy va pastki qismda teshilgan teshikdan foydalanadi.
Nima uchun mavzuni jalb qilish foizi muhim?
Siz musluk diagrammalarida ip foizi, odatda 75% ni ko'rsatayotganini ko'rishingiz mumkin. Bu iplarning teshik devoriga qanchalik chuqur kirib borishini anglatadi va bu to'g'ridan-to'g'ri mustahkamlik va muslukning osonligiga ta'sir qiladi.
Yuqori ip foizi kuchliroq eshitiladi, ammo u jo'mrakni burish uchun zarur bo'lgan kuchni sezilarli darajada oshirib, hayratlanarli darajada kam ushlab turish kuchini qo'shadi. 75% dan 100% ip teginish momentini ikki baravar oshirishi mumkin, shuning uchun deyarli har bir ustaxona maqsad qiladi 60% 75% gacha bo'lgan diapazon.
• 50-60% ip: Eng oson uriladi, eng past sinish xavfi mavjud, baribir mustahkamlikning katta qismini saqlab qoladi. Qattiq materiallar uchun yaxshi.
• 75% ip (standart): Ko'pgina jadvallarda, jumladan, 8-32 uchun 29-sonli burg'ulashda qo'llanilgan eng yaxshi nuqta. Boshqariladigan momentga ega mustahkam rezbalar.
• 100% ip: Kamdan-kam hollarda kerak bo'ladi. Juda yuqori moment va qo'shimcha kuch sarflash uchun jo'mrakni sindirib tashlash ehtimoli yuqori.
Aynan shuning uchun #29 burg'usi (0.1360") kichikroq burg'u o'rniga 8-32 burg'ulash uchun tavsiya etiladi. U 75% toza burg'u hosil qiladi va jo'mrakni qo'lda ham oson burish imkonini beradi.
Matkap hajmi va materialingiz
29-sonli burg'ulash moslamasi ko'pgina materiallarda ishlaydi, ammo burg'ulash va urish usuli ish qismiga qarab o'zgarishi kerak.
• Alyuminiy va guruchYumshoq va bardoshli. 29-sonli burg'u toza iplarni beradi; jo'mrakning ushlanib qolmasligi uchun yengil kesish suyuqligidan foydalaning.
• O'rtamiyona po'lat: Yoriqlarni tozalash va issiqlik to'planishining oldini olish uchun tez-tez kesish moyidan foydalaning va jo'mrakni orqaga qaytaring.
• Zanglamaydigan po'lat: Ish osonlikcha qattiqlashadi. Bir oz kattaroq burg'ulashni ko'rib chiqing (tomon) 60% ipni) va ko'p miqdorda moylash vositasi bilan o'tkir teginishdan foydalaning.
• Plastmassa va kompozitlar: #29 burg'ulash moslamasi yaxshi ishlaydi; erib ketmasligi uchun tezlikni pasaytiring va sekin, bir tekis urish harakatidan foydalaning.
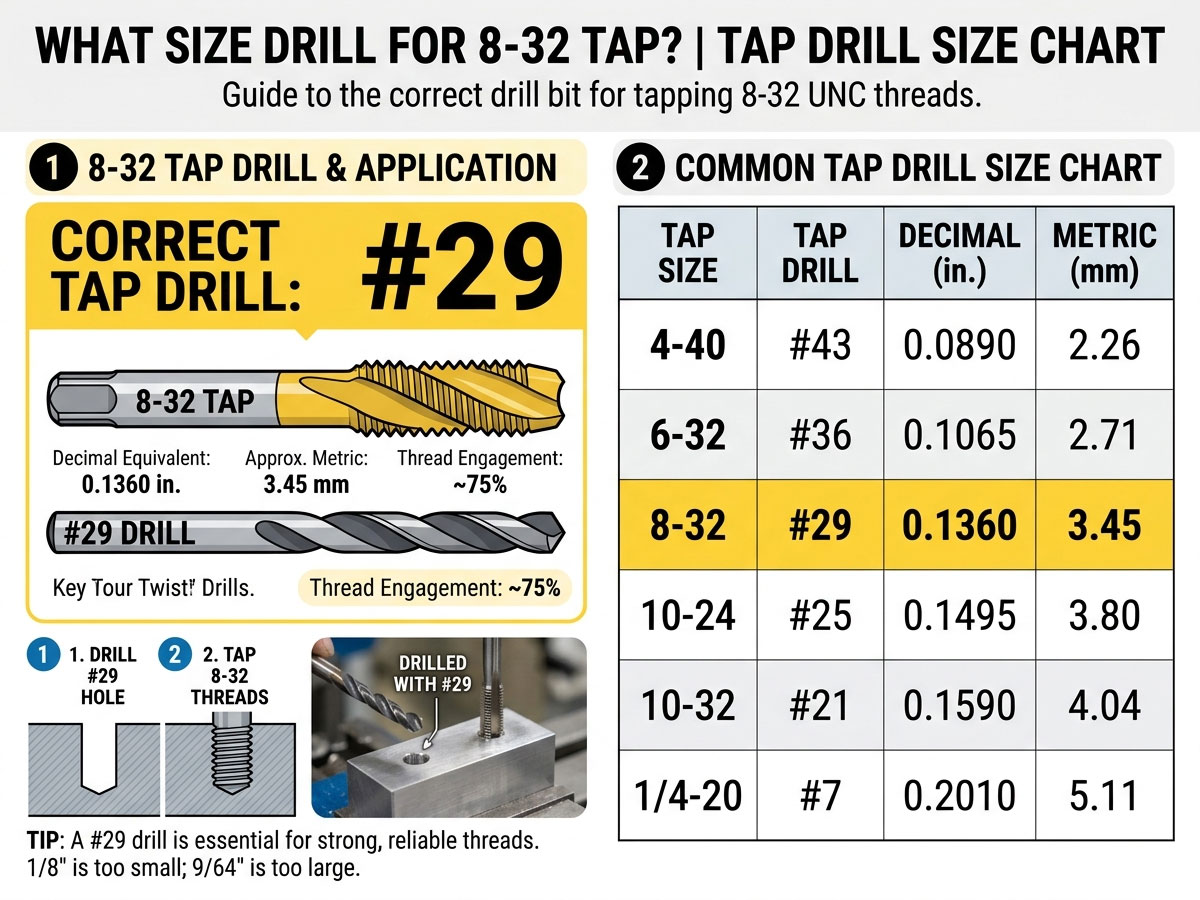
Imperial tap burg'ulash o'lchamlari jadvali (umumiy o'lchamlar)
Mana, eng keng tarqalgan imperial mashina vintlari uchun standart o'lchamlari, 75% rezba bilan bog'langan holda. Ushbu jadvalni skameykangiz yonida saqlang.
| Hajmi-ga teging | Matkapga teging | dyuym | mm |
| 4-40 UNC | #43 | 0.0890 " | 2.26 mm |
| 6-32 UNC | #36 | 0.1065 " | 2.70 mm |
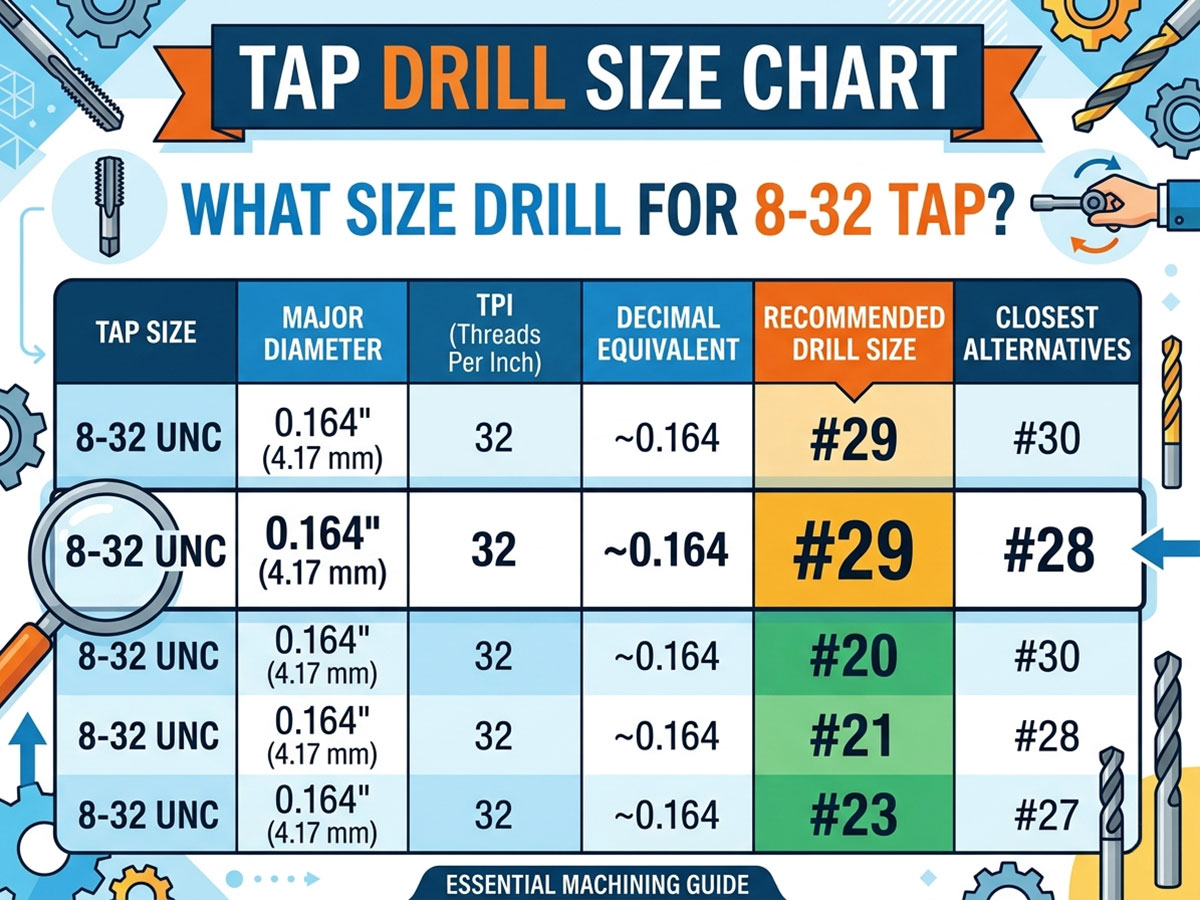
| 8-32 UNC | #29 | 0.1360 " | 3.45 mm |
| 10-24 UNC | #25 | 0.1495 " | 3.80 mm |
| 10-32 UNF | #21 | 0.1590 " | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010 " | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130" | 5.41 mm |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125 " | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320 " | 8.43 mm |
Metrik kranli burg'ulash o'lchamlari jadvali (mm)
Metrik kranlar uchun kranli burg'ulash o'lchami asosiy diametrdan rezba qadamigacha ayiriladi. Bu yerda tez-tez qidiriladigan M8 x 1.25 ni o'z ichiga olgan umumiy qiymatlar keltirilgan.
| Metrik Tap | Matkap (mm) | Matkap (dyuym ekvivalenti) |
| M3 x 0.5 | 2.5 mm | ~0.0984" |
| M4 x 0.7 | 3.3 mm | ~0.1299" |
| M5 x 0.8 | 4.2 mm | ~0.1654" |
| M6 x 1.0 | 5.0 mm | ~0.1969" |
| M8 x 1.25 | 6.8 mm | ~0.2677" |
| M10 x 1.5 | 8.5 mm | ~0.3346" |
| M12 x 1.75 | 10.2 mm | ~0.4016" |
Ommabop 8 mm x 1.25 o'lchamdagi (M8 x 1.25) burg'ulash moslamasi 6.8 mm diametrli burg'ulash moslamasidan foydalanadi. Bu ko'pgina umumiy mahkamlagichlarda mavjud bo'lgan standart qo'pol qadamli M8 o'lchamidir.
Kesish kranlari va shakllantirish (rulon) kranlari
Ko'pgina jadvallarda materialni olib tashlaydigan standart kesish kranlari uchun o'lchamlar keltirilgan. Shakllantiruvchi kranlar (shuningdek, rulonli kranlar deb ham ataladi) materialni siqib chiqaradi va kattaroq burg'ulashni talab qiladi.
• Kesish jo'mragi (8-32): #29 burg'ulash moslamasidan foydalaning (0.1360"). Ko'pgina ustaxonalar uchun standart tanlov.
• Shakllantirish / rulonli jo'mrak (8-32): Hech qanday material kesilmasligi uchun, taxminan 0.1405–0.1440 dyuymli biroz kattaroq burg'udan foydalaning.
• Nima uchun muhim?Kesish-kranli burg'ulash o'lchamini shakllantirish kran bilan ishlatish ortiqcha moment hosil qiladi va kranni sindirib tashlashi mumkin.
Formalash jo'mraklari alyuminiy va yumshoq po'lat kabi egiluvchan metallarda eng yaxshi ishlaydi, bu esa parchalarsiz mustahkamroq iplar hosil qiladi. Rulo jo'mraklardan foydalanganda har doim jo'mrak ishlab chiqaruvchisi tomonidan tavsiya etilgan burg'ulash o'lchamini tekshiring.
8-32 teshikni qanday burg'ulash va urish kerak
Qo'lda yoki CNC mashinasida ishlasangiz ham, ketma-ketlik bir xil:
• Burg'ulash joyini belgilang va markaziy nuqtadan teshing, shunda burg'ulash joyi chetga chiqmaydi.
• Materialingiz uchun to'g'ri tezlikda #29 perch (0.1360") bilan burg'ulang.
• Ishqalanishni kamaytirish va kranning ishlash muddatini uzaytirish uchun, ayniqsa po'latda, kesish suyuqligini qo'shing.
• 8-32 balllik zarbani teshikka to'g'ri yo'naltiring, yarim aylanishda oldinga, keyin chorak aylanishda orqaga burab, to'pni aniqlang.
• Silliq o'rnatilishini tasdiqlash uchun 8-32 vintni burab tozalang va sinovdan o'tkazing.
CNC dastgohida burg'ulash va urish dasturlashtirilgan operatsiyalardir. Metall qismlardagi aniq tishli teshiklar uchun CNC frezeleme mashinasi or CNC ishlov berish markazi takrorlanadigan aniqlik bilan bitta o'rnatishda burg'ulash va urish ishlarini bajaradi.
Oldini olish uchun tez-tez bosish xatolari
• Teshikni bo'shatish uchun burg'ulash moslamasidan foydalanish: Juda katta teshik iplarni ushlab turmaydi. 8-32 teshiklar uchun har doim burg'ulash moslamasidan emas, balki #29 teshiklash moslamasidan foydalaning.
• Kesish suyuqligini o'tkazib yuborish: Metallga quruq urish jo'mrakni tezda xiralashtiradi va sinish xavfini tug'diradi.
• Burchak bilan urish: Egri urish zaif, noto'g'ri hizalangan iplarni hosil qiladi. Urish moslamasini yuzaga perpendikulyar tuting.
• Chiplarni tozalamaslik: Orqaga chekinmasdan jo'mrakni majburan bosish chiplarni yig'ib, asbobni uzib qo'yadi.
• Material qalinligi uchun noto'g'ri burg'ulash: Yonib ketmasligi yoki qattiqlashmasligi uchun burg'ulash va urish tezligini materialingizga moslang.
To'g'ri qism va vositani tanlash ham muhimdir. STYLECNC yo'l-yo'riq CNC yo'riqnoma uchlari va uchlari tegirmonlari alyuminiy, po'lat va kompozitlarda toza teshiklar uchun kesish asboblarini qanday tanlashni tushuntiradi.
Savol-javoblar
8-32 kran uchun qanday o'lchamdagi burg'ulashdan foydalanaman?
0.1360 dyuym (3.45 mm) o'lchamdagi #29 burg'ulash uchidan foydalaning. Bu 8-32 ta UNC rezbalari uchun taxminan 75% rezba ulanishida standart burg'ulash o'lchamidir.
8-32 vint uchun bo'shliq teshigining o'lchami qancha?
Yaqin o'rnatish uchun #18 burg'ulash moslamasidan (0.1695") yoki erkin o'rnatish uchun #16 burg'ulash moslamasidan (0.1770") foydalaning. Bo'shliq teshigi vintning rezbasiz o'tishiga imkon beradi.
8-32 uchun #29 bit o'rniga metrik burg'ulash moslamasidan foydalansam bo'ladimi?
Ha. 3.5 mm burg'u (0.1378") #29 ga juda yaqin va ko'pgina materiallarda 8-32 dyuymli burg'ular uchun yaxshi ishlaydi, 75% dan biroz kamroq ip hosil qiladi.
M8 x 1.25 o'lchamdagi burg'ulash moslamasi uchun qanday o'lchamdagi burg'ulash moslamasi kerak?
Standart M8 x 1.25 o'lchamdagi qo'pol burg'u uchun 6.8 mm burg'udan foydalaning. Bu odatda 8 mm x 1.25 o'lchamdagi burg'u o'lchami sifatida qidiriladigan metrik ekvivalentdir.
Har qanday metrik kranli matkap o'lchamini qanday hisoblayman?
Asosiy diametrdan ip qadamini ayiring. Masalan, M8 x 1.25 = 8 minus 1.25 = 6.75 mm, standart 6.8 mm burg'uga yaxlitlanadi.
8-32 kranli burg'u 8-36 bilan bir xilmi?
Ha. 8-32 va 8-36 kranlarining ikkalasi ham odatda #29 burg'ulash uchidan (0.1360") foydalanadi, chunki ular bir xil umumiylikka ega #8 vint o'lchagich va shunga o'xshash kichik diametrlar.
Aniq teshiklar to'g'ri mashinadan boshlanadi
Ko'p qismlarni izchil, takrorlanadigan burg'ulash va urish uchun CNC mashinasi taxminlarni yo'q qiladi. STYLECNC metall CNC mashinalari va o'rganing CNC frezalash mashinasidan qanday foydalanish kerak metall, alyuminiy va kompozitlarda aniq tishli teshiklarni o'lchamda ishlab chiqarish.